Pruebas funcionales y validación previa a la puesta en servicio
Las pruebas funcionales y la validación de las funciones de seguridad antes de la puesta en servicio constituyen la fase técnica en la que el fabricante comprueba la conformidad de la máquina con la legislación europea antes de emitir la declaración UE y colocar el marcado CE. Reguladas en el Reglamento (UE) 2023/1230, la Directiva 2006/42/CE, la norma EN 60204-1 y la norma EN ISO 13849-1, estas verificaciones comprueban que las funciones de seguridad responden como se especificó antes de la entrega y de la primera utilización.
Qué es la puesta en servicio y por qué las pruebas van antes
El artículo 3, punto 13, del Reglamento (UE) 2023/1230 y el artículo 2, letra k, de la Directiva 2006/42/CE definen la puesta en servicio como «la primera utilización de una máquina o de los productos relacionados en la Unión de acuerdo con su uso previsto».
Según el §86 de la Guía de aplicación de la Directiva 2006/42/CE, antes de esa primera utilización la máquina puede necesitar ensayos como parte de su instalación y puesta a punto. Esa fase se limita a un periodo corto, bajo el control total del fabricante, incluido el de las personas que participan en los ensayos.
Ese proceso puede exigir modificaciones; solo tras verificar el cumplimiento de los requisitos aplicables se firma la declaración UE de conformidad y se coloca el marcado CE. El §86 precisa que ese periodo de ensayo no puede usarse para producir como forma de eludir la legislación: la Guía lo considera parte del proceso de fabricación.
Vale también para las máquinas terminadas y ensayadas en las instalaciones del usuario y para las fabricadas para uso propio (§86). Las pruebas funcionales preceden a la puesta en servicio porque la conformidad se declara sobre una máquina ya verificada.
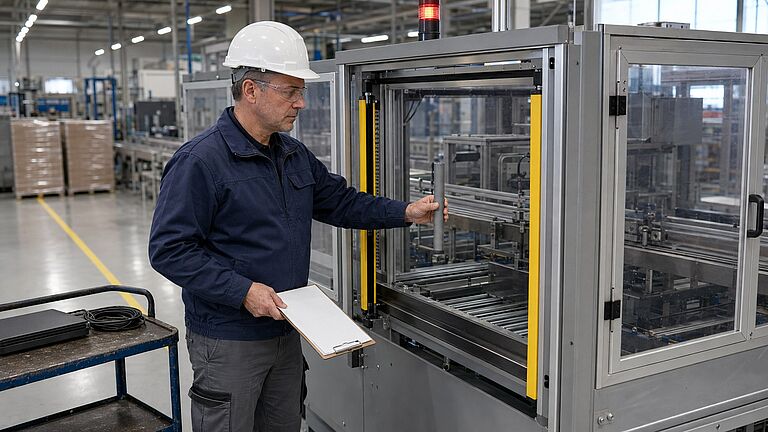
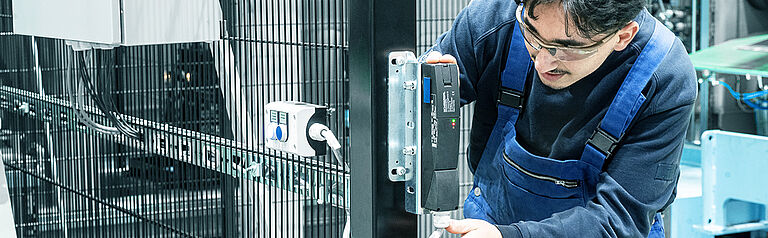
Técnico de puesta en servicio realizando el ensayo funcional de una barrera optoelectrónica con varilla de prueba en una encajadora automática detenida, verificando la respuesta de la función de seguridad antes de la puesta en servicio.
Dónde encajan las pruebas en la evaluación de la conformidad
En el procedimiento de control interno de la fabricación (módulo A, anexo VI del Reglamento (UE) 2023/1230 y anexo VIII de la Directiva 2006/42/CE), el fabricante elabora la documentación técnica (punto 2), garantiza con el proceso de fabricación y su seguimiento la conformidad de lo fabricado (punto 3) y solo después coloca el marcado CE y redacta la declaración UE (punto 4).
Ese punto 3 son los «controles internos de fabricación» que dan nombre al procedimiento (§395). El anexo IV, parte A, letra o, del Reglamento (anexo VII A 1 a sexto guion de la Directiva) impone incorporar a la documentación técnica «los resultados de los estudios y ensayos realizados por el fabricante en los componentes o accesorios, o en la máquina ... para determinar si, por su diseño o fabricación, puede montarse y ponerse en servicio en condiciones de seguridad». Van al expediente técnico de la máquina.
El §392 de la Guía indica que los métodos de verificación (inspecciones, ensayos de tipo, de muestra o unitarios) los especifican normalmente las normas armonizadas. Algunos RESS exigen ensayos concretos: ROPS/TOPS/FOPS (3.4.3 y 3.4.4), resistencia mecánica y aptitud para el uso de las máquinas de elevación (4.1.2.3 a 4.1.2.5 y 4.1.3) y la estabilidad durante los ensayos previstos en las instrucciones (1.3.1). Tras la comercialización, el artículo 10.4 obliga a ensayar muestras de las máquinas comercializadas cuando se considere oportuno por los riesgos e investigar los resultados. El Reglamento no exige un «protocolo de pruebas» ni un «acta de puesta en servicio» con ese nombre: exige resultados de ensayos en la documentación técnica y un proceso de fabricación que garantice la conformidad.
Secuencia de ensayos, marcado CE y puesta en servicio
punto
ISO 13849
documentación técnica
marcado CE
(uso previsto)
RD 1215
Secuencia ordenada de verificaciones técnicas, marcado CE y comprobaciones previas a la puesta en servicio y utilización.
Pruebas del equipo eléctrico: la lista del capítulo 18 de la EN 60204-1
La norma UNE-EN 60204-1:2019 (EN 60204-1:2018; término EN 60204-1 de tec.nicum) regula en su capítulo 18 («Ensayos y verificación») las comprobaciones aplicables al equipo eléctrico.
La amplitud de las verificaciones la fija la norma específica de la máquina (tipo C). Si no existe, el apartado 18.1 exige incluir siempre los puntos a), b), c) y h), y permite añadir los restantes:
- a) Conformidad con la documentación técnica: el equipo eléctrico instalado coincide con lo documentado.
- b) Continuidad del circuito de protección: verificación del circuito equipotencial (ensayo 1, 18.2.2).
- c) Protección por desconexión automática: si la protección en caso de avería es por desconexión automática de la alimentación, verificación de sus condiciones (18.2).
- d) Resistencia de aislamiento: ensayos del apartado 18.3.
- e) Ensayos de tensión: apartado 18.4.
- f) Protección contra las tensiones residuales: apartado 18.5.
- g) Conformidad con el apartado 8.2.6: verificación de sus requisitos.
- h) Ensayos funcionales: deben ensayarse las funciones del equipo eléctrico (apartado 18.6).
Se recomienda seguir esa secuencia; si no es posible, a) y b) van primero, y «debe haber un registro de los resultados de los ensayos» (18.1). Según el 18.7, al modificar una parte de la máquina o de su equipo se considera la necesidad de volver a verificar y ensayar; el 9.4.2.5 admite ensayos funcionales automáticos o manuales, en la puesta en marcha y a intervalos predeterminados.
Validación de las funciones de seguridad: plan, análisis, ensayos y registro
Para las partes de los sistemas de mando relativas a la seguridad (SRP/CS), la validación demuestra que el diseño cumple la especificación de requisitos de seguridad (SRS). La UNE-EN ISO 13849-1:2024 (EN ISO 13849-1:2023; término EN ISO 13849-1) integra en su capítulo 10 la validación que la edición de 2015 remitía a la EN ISO 13849-2:2012, explicada en la guía de validación según EN ISO 13849-2 de tec.nicum.
El capítulo 10 ordena el proceso en cinco actividades:
- Plan de validación (10.1): identifica los documentos de la especificación, las condiciones de funcionamiento y ambientales de los ensayos y los medios para validar cada función de seguridad.
- Validación por análisis (10.3): revisa las funciones de seguridad, la estructura del sistema, los aspectos cuantificables (MTTFD, DCavg, CCF), el software, las listas de defectos y los criterios de exclusión de defectos.
- Validación por ensayos (10.4): ensayos funcionales y en condiciones de defecto según un plan de ensayos, con registro de persona, condiciones, procedimiento, fecha y resultado; en las categorías B y 1 puede bastar el análisis con ensayos funcionales.
- Validación de cada función de seguridad (10.5): demuestra que la SRP/CS proporciona la función con las características especificadas, por ejemplo la parada iniciada por una barrera optoelectrónica o por el enclavamiento de un resguardo y procesada por relés o controladores de seguridad, mediante análisis de esquemas, revisión del software, simulación, comprobación del hardware y ensayos funcionales.
- Registro de validación (10.8): recoge la validación por análisis y ensayos requisito a requisito y describe lo que ha fallado; toda SRP/CS modificada se revalida.
Según la nota 1 del 10.1, esta validación forma parte de la validación global de la máquina.
Fabricante frente a usuario: pruebas y comprobación inicial
| Criterio | Fabricante (marcado CE) | Usuario (RD 1215/1997) |
|---|---|---|
| Base legal | Reglamento 2023/1230 (anexo VI y IV) | RD 1215/1997 (artículo 4 y Guía INSST) |
| Momento de ejecución | Antes de declarar conformidad y comercializar | Tras instalación y antes de primera puesta en marcha |
| Sujeto responsable | Fabricante bajo su control exclusivo | Empresario mediante personal competente |
| Registro documental | Documentación técnica (anexo IV A letra o) | Registro a disposición de autoridad laboral |
| Vínculo técnico | Instrucciones de puesta en servicio (1.7.4.2 k) | Ejecución de comprobaciones según manual |
Comparativa entre las pruebas previas a la comercialización del fabricante y la comprobación inicial del usuario según el RD 1215/1997.
Lo que va al manual y el espejo del usuario
El manual de instrucciones es el puente entre las pruebas del fabricante y el usuario: el RESS 1.7.4.2 letra k del anexo III del Reglamento (UE) 2023/1230 exige incluir «las instrucciones relativas a la puesta en servicio y la utilización de la máquina ... y, en caso necesario, las instrucciones relativas a la formación de los operadores».
El §265 de la Guía precisa que esas instrucciones indican todos los ajustes, comprobaciones, inspecciones o ensayos funcionales que hay que realizar una vez montada e instalada la máquina y antes de ponerla en servicio, y lo mismo al volver a ponerla en servicio (traslado, reparación importante).
Del lado del usuario, el artículo 4 del Real Decreto 1215/1997 fija estas obligaciones del empresario:
- Comprobación inicial (4.1): tras la instalación y antes de la primera puesta en marcha si la seguridad depende de las condiciones de instalación, y tras cada montaje en un nuevo emplazamiento.
- Comprobaciones periódicas y extraordinarias (4.2): revisiones por deterioro y tras transformaciones, accidentes o inactividad prolongada.
- Personal competente (4.3): las comprobaciones las efectúa personal competente.
- Registro documental (4.4): custodia de resultados a disposición de la autoridad laboral toda la vida útil.
- Normativa técnica (4.5): ejecución según la reglamentación aplicable.
Según la Guía técnica del INSST, en los equipos con marcado CE las condiciones de instalación deben constar claramente en el manual. Pruebas del fabricante y comprobación inicial del usuario son dos obligaciones de dos sujetos: el marcado CE no exime del RD 1215/1997 y la comprobación del usuario no sustituye a las pruebas del fabricante. La formación de los operadores completa este marco.
Recursos y próximos pasos
Para aplicar estos requisitos:
- Cualificación profesional MCEexpert®: el Tema 27 («Pruebas funcionales y plan de formación a operarios»), en el Bloque 5 («Manual de instrucciones, pruebas funcionales y formación») del programa MCEexpert®, con certificación TÜV Rheinland®.
- Asesoramiento técnico: un experto en marcado CE estructura el plan de ensayos, la validación de SRP/CS y el expediente técnico.
- Guías relacionadas: la guía de autocertificación y organismo notificado en máquinas y la guía de validación según EN ISO 13849-2 de tec.nicum.
- Inscripción: inscripción en MCEexpert.